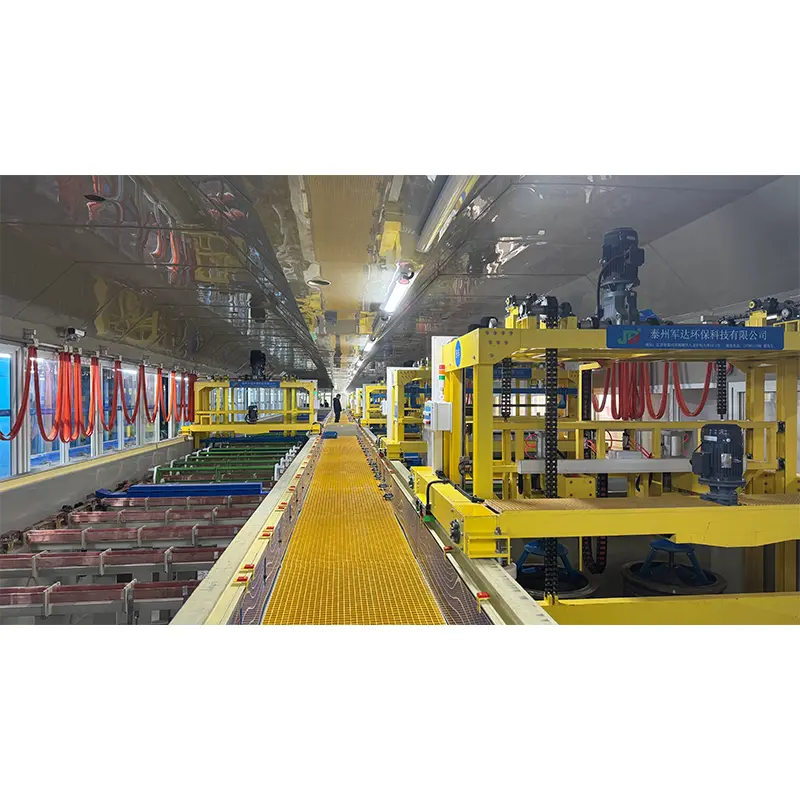
طلاء النيكل بدون كهرباءيستخدم على نطاق واسع عندما يحتاج المصنعون إلى سمك طلاء ثابت، وحماية من التآكل، ومقاومة التآكل، وتغطية موثوقة للمكونات المعقدة.جونداتطور معدات تشطيب الأسطح الآلية المصممة لترسيب النيكل والفوسفور الخاضع للتحكم، بما في ذلك تشغيل PLC، والجرعات الكيميائية التلقائية، وتنظيم درجة الحرارة، والتعامل مع القنطرية. نظامها مناسب للتطبيقات التي تتضمن الثقوب العمياء، والأسطح الداخلية، والأجزاء الدقيقة، والبيئات الصناعية الصعبة.
تقوم عملية النيكل اللاكهربائية بترسيب سبيكة النيكل والفوسفور من خلال تفاعل كيميائي ذاتي التحفيز بدلاً من تيار كهربائي خارجي. وهذا يجعله مفيدًا بشكل خاص في الأشكال الهندسية المعقدة حيث يمكن للطلاء الإلكتروليتي التقليدي أن ينتج توزيعًا غير متساوٍ للتيار. يدمج خط الإنتاج المصمم بشكل صحيح المعالجة المسبقة، والشطف، وترسيب النيكل الكيميائي، والتحكم في درجة الحرارة ودرجة الحموضة، والترشيح، والمناولة، والمعالجة اللاحقة في سير عمل قابل للتكرار. تم تصميم حل JUNDA الآلي وفقًا لهذه المتطلبات، مع معلمات التشغيل بما في ذلك درجة حرارة الحمام 85-92 درجة مئوية، ونطاق درجة الحموضة 4.5-5.2، ومعدل طلاء نموذجي يتراوح بين 10-20 ميكرومتر/ساعة.
جدول المحتويات
- ما هو طلاء النيكل اللاكهربائي؟
- كيف يعمل خط طلاء النيكل اللاكهربائي؟
- ما هي المواصفات الفنية الرئيسية؟
- ما هي المزايا الرئيسية؟
- كيف ينبغي اختيار محتوى الفوسفور؟
- أين يتم استخدام التكنولوجيا؟
- كيف ينبغي للمصنعين اختيار خط الطلاء؟
- الأسئلة المتداولة
- هل أنت مستعد لمناقشة مشروع الطلاء الخاص بك؟
ما هو طلاء النيكل اللاكهربائي؟
طلاء النيكل غير الكهربائي هو عملية معالجة سطحية ذاتية التحفيز يتم فيها ترسيب النيكل كيميائيًا على ركيزة محضرة دون مصدر طاقة كهربائية خارجي. على عكس الطلاء الكهربائي، لا يعتمد تفاعل الترسيب على توزيع التيار الكهربائي عبر قطعة العمل.
هذا التمييز مهم للأجزاء ذات الأشكال الهندسية المعقدة. نظرًا لأن العملية لا تعتمد على مجال كهربائي خارجي، يمكن للنيكل غير الكهربي الذي يتم التحكم فيه بشكل صحيح أن يوفر تغطية متسقة للغاية على الحواف والتجويفات والثقوب العمياء والأسطح الداخلية. تحدد المراجع الفنية تجانس الطلاء، ومقاومة التآكل، والصلابة، والتحكم في الأبعاد كأسباب رئيسية لاختيار هذه العملية.
الطبقة المترسبة عادة ما تكون عبارة عن سبيكة من النيكل والفوسفور. من خلال ضبط محتوى الفوسفور والمعالجة الحرارية اللاحقة، يمكن للمصنعين تصميم الطلاء وفقًا لمتطلبات مختلفة مثل مقاومة التآكل، أو الصلابة، أو الحماية من التآكل، أو الأداء الهندسي للأغراض العامة.
كيف يعمل خط طلاء النيكل اللاكهربائي؟
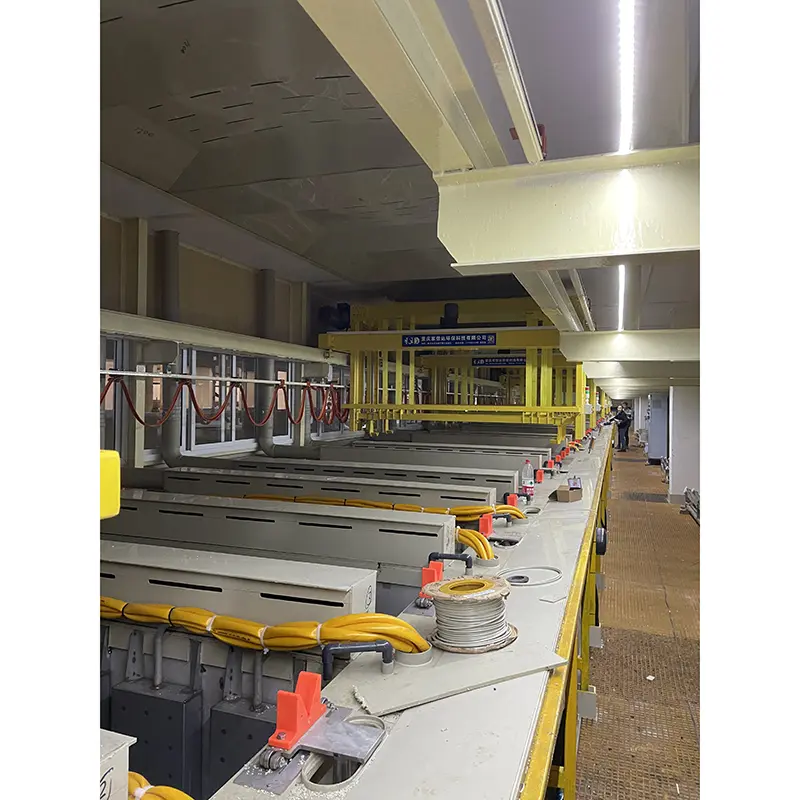
خط الإنتاج الكامل هو أكثر من مجرد خزان كيميائي. تعتمد النتائج المتسقة على التحكم في التسلسل بأكمله بدءًا من إعداد السطح وحتى الفحص النهائي. يتضمن سير العمل الآلي النموذجي ما يلي:
- التحميل والتعامل مع الشغل:يتم وضع المكونات على رفوف أو تركيبات مناسبة وفقًا لهندستها ومتطلبات الإنتاج.
- التنظيف وإزالة الشحوم:تتم إزالة الزيوت والشحوم والغبار والملوثات الأخرى لإعداد الركيزة.
- الشطف:تساعد مراحل شطف الماء على منع انتقال التلوث بين خزانات المواد الكيميائية.
- التنشيط أو التخليل:يتم تحضير الركيزة كيميائيًا لتعزيز الالتصاق الموثوق لطبقة النيكل.
- ترسيب النيكل اللاكهربائي:تدخل الأجزاء المحضرة إلى حمام النيكل والفوسفور، حيث يشكل التفاعل التحفيزي الذاتي الغلاف.
- التحكم في الحمام:تتم مراقبة درجة الحرارة ودرجة الحموضة والتركيز الكيميائي والترشيح والتجديد للحفاظ على استقرار العملية.
- ما بعد العلاج:اعتمادًا على الأداء المطلوب، قد تخضع الأجزاء للشطف أو التجفيف أو المعالجة الحرارية أو عمليات التشطيب الأخرى.
- تقتيش:يمكن التحقق من سمك الطلاء، والمظهر، والالتصاق، والصلابة، وغيرها من المعلمات المحددة من قبل العميل قبل الشحن.
يمكن للأتمتة ربط هذه المراحل من خلال حركة الرفع التي يتم التحكم فيها بواسطة PLC وتسلسلات المعالجة المبرمجة. وهذا يقلل من الاعتماد على النقل اليدوي ويساعد على جعل ظروف الإنتاج أكثر قابلية للتكرار.
ما هي المواصفات الفنية الرئيسية؟
عند تقييم نظام الإنتاج، يجب على المشترين مراعاة تكوين المعدات والكيمياء التي يتطلبها الطلاء المستهدف. توفر المعلمات الفنية المنشورة من JUNDA مرجعًا مفيدًا لإنتاج النيكل النموذجي غير الكهربائي.
| المعلمة | المواصفات النموذجية | لماذا يهم؟ |
|---|---|---|
| نوع الطلاء | نيكل غير كهربائي، سبائك Ni-P | يوفر ترسيب النيكل التحفيزي التلقائي دون تيار خارجي |
| محتوى الفوسفور | 3-5%، 6-9%، أو 10-13% | يسمح بمطابقة خصائص الطلاء مع التطبيق |
| درجة حرارة الحمام | 85-92 درجة مئوية | يدعم الترسيب الكيميائي المستقر |
| نطاق الرقم الهيدروجيني | 4.5-5.2 | يساعد في الحفاظ على كيمياء الحمام المقصودة |
| سرعة الطلاء | 10-20 ميكرومتر/ساعة | يؤثر على وقت دورة الإنتاج وتراكم الطلاء |
| كما مطلي صلابة | حوالي 500-600 فولت | يوفر خط الأساس للتطبيقات المتعلقة بالارتداء |
| صلابة المعالجة بالحرارة | ما يصل إلى ما يقرب من 900-1000 فولت | يمكن أن يزيد من الصلابة حيث تسمح الركيزة والمواصفات بذلك |
| نظام التحكم | التحكم PLC | ينسق الحركة الآلية وتسلسل الإنتاج |
| تكوين المعدات | خط طلاء الرف العملاقة | يدعم المعالجة الآلية للمكونات المثبتة على الحامل |
يجب دائمًا تحديد قيم العملية الفعلية وفقًا للركيزة، ومواصفات عملية مورد المواد الكيميائية، وسمك الطلاء المطلوب، وتحميل الإنتاج، ومعايير العملاء أو الصناعة المعمول بها بدلاً من التعامل مع القيم العامة كإعدادات عالمية.
ما هي المزايا الرئيسية؟
طلاء موحد على الأشكال الهندسية المعقدة
إحدى المزايا المميزة للنيكل غير الكهربائي هي قدرته على إنتاج رواسب موحدة نسبيًا دون الاعتماد على الكثافة الحالية. يعد هذا مفيدًا بشكل خاص للمكونات التي تحتوي على الزوايا والتجويفات والممرات الداخلية والثقوب المسدودة. بالنسبة للهندسة الدقيقة، يمكن أن يؤدي سمك الطلاء الأكثر اتساقًا إلى تبسيط التحكم في الأبعاد وتقليل الحاجة إلى تصميمات تعويضية.
الحماية من التآكل والتآكل
يمكن أن توفر طلاءات النيكل والفوسفور حاجزًا فعالًا ضد التآكل عندما تكون تركيبة الطلاء وسمكه وإعداد الركيزة وبيئة الخدمة متطابقة بشكل صحيح. ولذلك يتم استخدام هذه العملية للمكونات المعرضة للرطوبة والمواد الكيميائية والزيوت وغيرها من ظروف التشغيل الصعبة.
صلابة يمكن التحكم فيها
تشير مواصفات JUNDA المنشورة إلى صلابة مطلية تبلغ حوالي 500-600 فولت، مع معالجة حرارية قادرة على زيادة الصلابة إلى حوالي 900-1000 فولت في ظل ظروف مناسبة. وهذا يجعل التكنولوجيا ذات صلة بالمكونات التي تكون فيها صلابة السطح ومقاومة التآكل مهمة.
الأتمتة وتكرار العملية
يمكن للخط الذي يتم التحكم فيه بواسطة PLC تنسيق حركة الرافعة، وتوقيت العملية، والجرعات الكيميائية، وإدارة درجة الحرارة. يمكن أن تؤدي المعالجة الآلية أيضًا إلى تقليل التناقضات المرتبطة بالنقل اليدوي، خاصة في الإنتاج المستمر أو بكميات كبيرة.
كيف ينبغي اختيار محتوى الفوسفور؟
يعد محتوى الفوسفور أحد الاعتبارات المهمة لأنه يؤثر على توازن صلابة الطلاء الناتج ومقاومته للتآكل والخصائص الفيزيائية الأخرى. تقسم معلومات منتج JUNDA خيارات النيكل والفوسفور إلى ثلاثة نطاقات واسعة.
| نطاق الفوسفور | الخصائص العامة | اتجاه التطبيق النموذجي |
|---|---|---|
| منخفض: 3-5% | صلابة أعلى مع مقاومة أقل للتآكل نسبيًا | مكونات تركز على التآكل |
| منتصف: 6-9% | أداء متوازن | التطبيقات الهندسية العامة |
| عالية: 10-13% | مقاومة أعلى للتآكل والليونة | البيئات الكيميائية والنفط والغاز |
يجب أن يعتمد الاختيار النهائي على بيئة الخدمة الفعلية، والركيزة، وتحمل الأبعاد، وخصائص الطلاء المطلوبة، والمواصفات المعمول بها. يعد العمل مع مهندس العمليات ومورد المواد الكيميائية أمرًا مهمًا قبل الانتهاء من كيمياء الحمام.
أين يتم استخدام التكنولوجيا؟
إن الجمع بين الترسيب الموحد والحماية من التآكل والصلابة التي يمكن التحكم فيها يجعل النيكل غير الكهربائي مناسبًا لمجموعة واسعة من المكونات الصناعية. تشمل التطبيقات الشائعة ما يلي:
- تصنيع ثنائي الفينيل متعدد الكلور:يستخدم في عمليات مثل ENIG حيث تشكل طبقة النيكل الخاضعة للرقابة جزءًا من نظام تشطيب السطح.
- النفط والغاز:يتم تطبيقه على الصمامات والتجهيزات والمكونات التي تتطلب الحماية من التآكل والتآكل.
- الفضاء الجوي:يُستخدم في مكونات دقيقة مختارة حيث يلزم تجانس الطلاء وخصائصه الخاضعة للرقابة.
- السيارات:مناسب لنظام الوقود المحدد والمكونات الميكانيكية الدقيقة.
- المعدات الطبية:ينطبق على مكونات معينة حيث يكون أداء السطح واتساق الأبعاد مهمًا.
- قوالب ويموت:يمكن أن يحسن صلابة السطح ومقاومة التآكل عندما يتم تحديد نظام الطلاء بشكل صحيح.
- الآلات الدقيقة:مفيد للمكونات الهندسية التي تحتوي على أسطح معقدة أو ميزات داخلية.
كيف ينبغي للمصنعين اختيار خط الطلاء؟
يجب أن يبدأ اختيار المعدات بمتطلبات الإنتاج بدلاً من مجرد مقارنة أبعاد الخزان أو ميزات التشغيل الآلي. تتضمن قائمة مراجعة الشراء العملية ما يلي:
- هندسة الجزء:تأكد مما إذا كانت المكونات تشتمل على ثقوب عمياء، أو تجاويف، أو أسطح داخلية، أو مقاطع جانبية معقدة.
- حجم الإنتاج:تحديد حجم الدفعة ووزن التحميل ووقت الدورة والإنتاج اليومي المتوقع.
- الطلاء المطلوب:تحديد سمك الهدف، ونطاق الفوسفور، والصلابة، ومقاومة التآكل، والتسامح الأبعاد.
- كيمياء العملية:تأكد من أن الخزانات والسخانات والمضخات ونظام الترشيح والجرعات متوافقة مع الكيمياء المحددة.
- مستوى الأتمتة:تحديد ما إذا كان التشغيل اليدوي أو شبه التلقائي أو الذي يتم التحكم فيه بالكامل بواسطة PLC مناسبًا.
- الإدارة البيئية:ضع في اعتبارك متطلبات الشطف ومعالجة مياه الصرف الصحي والتهوية وتخزين المواد الكيميائية وإعادة تدوير المياه.
- دعم ما بعد البيع:تأكيد التثبيت والتشغيل وتدريب المشغلين واستكشاف الأخطاء وإصلاحها وترتيبات الدعم الفني.
يمكن للمورد الجاهز المساعدة في دمج تخطيط المعدات، ومراحل العملية، وأنظمة المناولة، وجرعات المواد الكيميائية، والتدفئة، والترشيح، وهندسة التحكم في حل إنتاج واحد. تذكر JUNDA أن خدماتها الهندسية تغطي تصميم العمليات وتصنيع المعدات والتركيب والتشغيل والدعم الفني.
الأسئلة المتداولة
1. ما هو خط طلاء النيكل اللاكهربائي؟
إنه نظام إنتاج متكامل لترسيب طلاءات النيكل والفوسفور من خلال تفاعل كيميائي تحفيزي ذاتي. على عكس طلاء النيكل كهربائيا، لا يتطلب الترسيب تيارا كهربائيا خارجيا.
2. ما الذي يجعل النيكل اللاكهربائي مختلفًا عن النيكل الإلكتروليتي؟
الفرق الأساسي في العملية هو آلية الترسيب. ويعتمد النيكل غير الكهربائي على الاختزال الكيميائي، بينما يستخدم النيكل الكهربائي تيارًا كهربائيًا خارجيًا. يمكن أن يوفر الترسيب غير الكهربائي تغطية أكثر اتساقًا عبر الأشكال الهندسية المعقدة لأنه لا يخضع للتوزيع الحالي.
3. هل يمكن للنيكل اللاكهربائي تغطية الثقوب العمياء والأسطح الداخلية؟
نعم. أحد الأسباب الرئيسية لاختيار الشركات المصنعة لهذه العملية هو قدرتها على وضع الطلاء على أشكال هندسية معقدة، بما في ذلك الثقوب العمياء والأسطح الداخلية المناسبة، عندما يتم إعداد الأجزاء ومعالجتها بشكل صحيح.
4. ما هي درجة حرارة التشغيل التي يستخدمها نظام JUNDA؟
تُدرج JUNDA درجة حرارة حمام التشغيل تبلغ حوالي 85-92 درجة مئوية لنظام النيكل اللاكهربائي الخاص بها. يجب أن تتبع ظروف التشغيل الفعلية كيمياء الطلاء المختارة ومواصفات العملية المعتمدة.
5. ما مدى سرعة ترسيب طلاء النيكل؟
تشير المواصفات المنشورة إلى معدل طلاء يبلغ حوالي 10-20 ميكرومتر في الساعة. تعتمد سرعة الترسيب الفعلية على كيمياء الحمام ودرجة الحرارة ودرجة الحموضة والتحميل وحالة المحلول والتحكم في العملية.
6. هل يمكن زيادة صلابة الطلاء؟
نعم. تحدد JUNDA صلابة مطلية تبلغ حوالي 500-600 فولت هرتز وتشير إلى أن المعالجة الحرارية يمكن أن تزيد الصلابة إلى حوالي 900-1000 فولت هرتز في ظل ظروف مناسبة. يجب تقييم المعالجة الحرارية على أساس الركيزة والخصائص المطلوبة.
7. هل نظام النيكل اللاكهربائي مناسب للأجزاء البلاستيكية؟
يمكن ترسيب النيكل غير الكهربائي على بعض المواد غير الموصلة، بما في ذلك البلاستيك والسيراميك، بعد تنشيط السطح المناسب. يجب تحديد تسلسل المعالجة المسبقة وفقًا لمواصفات المادة والطلاء.
8. كيف أختار محتوى الفسفور المناسب؟
يتم اختيار الطلاءات منخفضة الفوسفور بشكل عام عندما يتم إعطاء الأولوية للصلابة الأعلى، في حين يتم أخذ الأنظمة عالية الفوسفور في الاعتبار عادة عندما تكون مقاومة التآكل أكثر أهمية. توفر كيمياء الفوسفور المتوسط خيارًا متوازنًا للعديد من التطبيقات الهندسية.
هل أنت مستعد لمناقشة مشروع الطلاء الخاص بك؟
إذا كان إنتاجك يتطلب طلاءًا متسقًا من النيكل والفوسفور على مكونات دقيقة، أو أشكال هندسية معقدة، أو فتحات مسدودة، أو أسطح داخلية، فإن النظام الآلي الذي تم تكوينه بشكل صحيح يمكن أن يساعد في إنشاء عملية تشطيب سطحية أكثر تحكمًا. توفر JUNDA معدات طلاء كهربائي مخصصة وخدمات هندسية جاهزة تغطي تصميم العمليات وتصنيع المعدات والتركيب والتشغيل والدعم الفني.اتصل بنالمناقشة أبعاد قطعة العمل الخاصة بك، والقدرة الإنتاجية، ومتطلبات الطلاء، وتوقعات الأتمتة، وظروف المصنع، والسماح لفريق JUNDA الهندسي بتطوير حل مناسب للنيكل اللاكهربائي لمشروعك.